2026.11.13
 Informations sur l'industrie
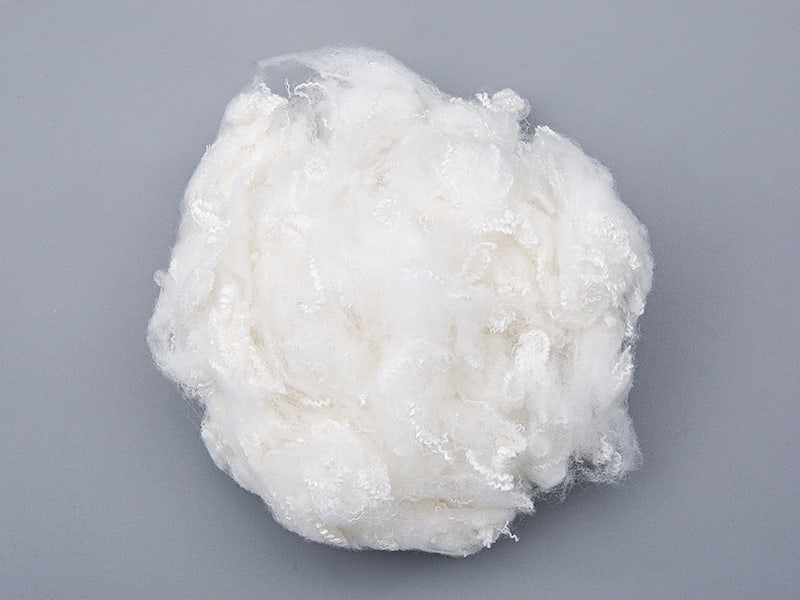
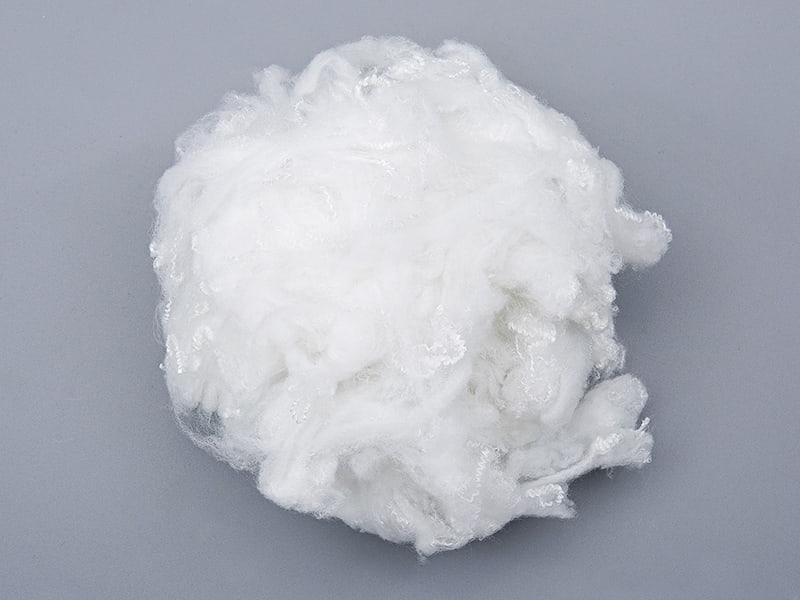
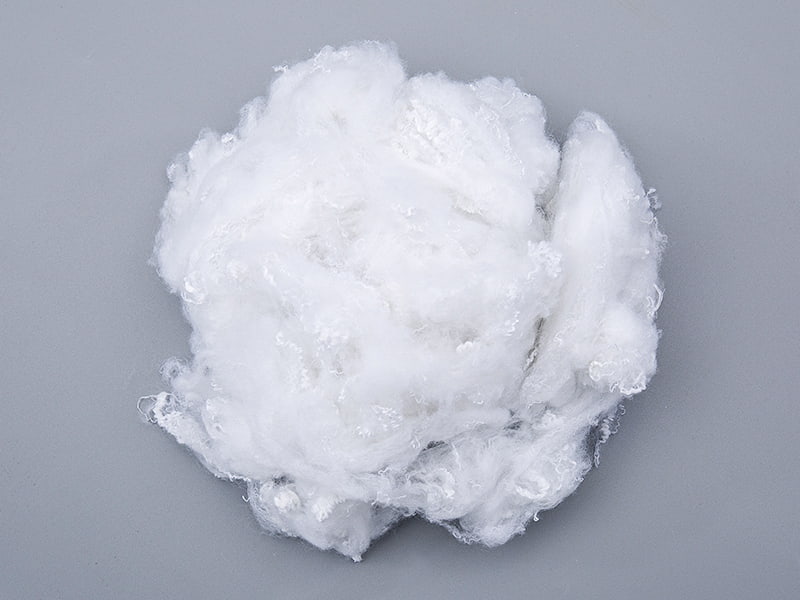
Ingénieurs et équipes de sourcing qui recherchent fibre discontinue de polyester tentent généralement de résoudre un problème pratique : comment obtenir un fil ou une bande non tissée qui fonctionne de manière fiable à un coût prévisible. Les fibres discontinues sont coupées en longueurs définies, ouvertes, mélangées et filées ou transformées en une bande, ce qui permet aux producteurs de contrôler les ratios de mélange, la pilosité du fil, le volume et la manipulation. Les fils à filaments continus offrent de la douceur, mais les fibres discontinues offrent de la flexibilité, et cette flexibilité explique pourquoi elles sont devenues un matériau de base dans les lignes tricotées, tissées et non tissées.
Le polyester est apprécié car il combine stabilité dimensionnelle, bonne récupération, séchage rapide et large fenêtre de traitement. Il peut être mélangé avec du coton, de la viscose, de la laine ou d'autres matières synthétiques, et il fonctionne bien sur les systèmes modernes à anneaux, à rotor et à jet d'air. Le résultat est un matériau qui apparaît dans tout, des vêtements de tous les jours aux lingettes de remplissage, d'hygiène et industrielles.
La production commence par un polymère fondu qui est extrudé à travers une filière, refroidi et étiré. L'étirage aligne les chaînes de polymère le long de l'axe des fibres, ce qui augmente la résistance et réduit l'allongement. Le thermofixage verrouille ensuite les dimensions en place afin que la fibre ne rétrécisse pas de manière imprévisible lors du traitement ultérieur. Le sertissage est introduit mécaniquement et le câble continu est finalement coupé à la longueur cible.
Chaque étape laisse une empreinte digitale sur la fibre finie. Le taux d'étirage influence la ténacité, le thermofixage contrôle la stabilité dimensionnelle et la fréquence de frisage affecte fortement le comportement de la fibre lors du cardage et la sensation du fil résultant.
La finesse est généralement exprimée en deniers, la densité linéaire d'un seul filament. Les deniers plus fins produisent des tissus plus doux et plus drapés, tandis que les deniers plus grossiers donnent des structures plus rigides avec plus de volume. La longueur de coupe et le frisage doivent ensuite être adaptés au système de filage, car une fibre adaptée à une ligne de type peigné peut poser des problèmes sur un bâti à anneaux à fibres courtes.
| Plage de longueur de coupe | Système de filage typique | Utilisation finale typique |
|---|---|---|
| 32 à 51 mm | Filature à anneaux à fibres courtes | Tissus tricotés et tissés |
| 51 à 64 mm | Filature à anneau ou à rotor | Fils mélangés coton-polyester |
| 64 à 76 mm | Systèmes de type laine ou peignée | Mélanges assortis et peignés |
| Au-dessus de 76 mm | Lignes de fils spéciaux et lourds | Fils de moquette et structures lourdes |
Ces plages constituent des orientations générales plutôt que des règles fixes. La sélection réelle doit être confirmée par des essais sur la machine spécifique, car les réglages des rouleaux, l'habillage de la carte et l'humidité modifient tous la fenêtre optimale.
Les fibres rondes ont longtemps servi de base, mais les sections transversales façonnées modifient la façon dont une fibre interagit avec le liquide et l'air. Les rainures, lobes ou canaux creux augmentent la surface par unité de poids et créent des chemins capillaires sur la longueur de chaque filament. Lorsque ces fibres sont assemblées en fil et en tissu, les canaux entre elles deviennent des voies permettant d'évacuer l'humidité de la peau.
Le bénéfice en matière d’hydratation provient de trois effets qui fonctionnent ensemble :
Les performances dépendent fortement de la construction. Un fil dense et étroitement torsadé peut fermer les canaux, de sorte que l'avantage est plus visible dans les tricots en jersey simple et les armures légères unies ou sergées. Les tissus lourds avec des facteurs de recouvrement élevés peuvent présenter une différence plus faible, et les produits chimiques de finition peuvent soit améliorer, soit supprimer l'effet de mèche. C'est pourquoi les tests d'effet de mèche en laboratoire sur les produits finis sont plus informatifs que les seules données sur les fibres.
Plage de finesse typique pour toutes les qualités de fibres
Plage de longueurs de coupe commune pour le filage
Résistance conservée après exposition à l'humidité
| Propriété | Ce que cela affecte | Que vérifier |
|---|---|---|
| Titre (denier) | Douceur, drapé et poids du tissu | Fiche technique et recoupement par mesure d'échantillon |
| Longueur de coupe | Filabilité et régularité du fil | Rapport de distribution de longueur |
| Niveau de sertissage | Comportement en vrac, cohésion et cardage | Fréquence de sertissage par unité de longueur |
| Ténacité | Casse du fil et durabilité | Tests en laboratoire sur chaque lot entrant |
| Teinture | Uniformité des couleurs et gamme de nuances | Essai de teinture en utilisant le procédé prévu |
| Transport d'humidité | Confort et rapidité de séchage | Test de mèche sur tissu fini |
Une erreur courante consiste à comparer les fibres uniquement en fonction du prix au kilogramme. Deux lots avec un denier nominal identique peuvent se comporter très différemment si leur répartition en longueur ou la consistance de leur frisure varie. Demander des données de distribution et des plages de variation d'un lot à l'autre en révèle généralement davantage sur le risque de traitement qu'une seule valeur moyenne.
La qualité de la fibre ne se traduit en qualité du produit que si le processus la préserve. Le flux ci-dessous montre une séquence simplifiée du polymère à l'agrafe coupée, où chaque étape peut introduire ou supprimer une variation.
L’ouverture et le mélange des balles doivent viser à un mélange uniforme avant que les fibres n’atteignent la carte. Les fibres très fines ou fortement frisées ont tendance à créer des nœuds et une charge statique si l'humidité de la pièce chute trop bas. De nombreuses usines maintiennent l'humidité relative dans une bande modérée et la surveillent en permanence, car le comportement électrostatique peut changer sensiblement au cours d'une seule journée de travail.
Les cadres de dessin sont l’endroit où l’uniformité est établie ou perdue. L'irrégularité du ruban à ce stade a tendance à apparaître plus tard sous forme de variation du titre du fil et de zones minces. Maintenir des réglages cohérents des rouleaux et vérifier le poids du ruban à intervalles fixes est bien plus efficace que de corriger les problèmes au stade du bobinage.
Le polyester recyclé est passé d'une option de niche à une considération courante pour de nombreux filateurs et transformateurs. Les acheteurs s'interrogent désormais non seulement sur les performances, mais également sur l'origine des matières premières, la traçabilité et les allégations environnementales derrière un produit. La manière la plus utile d’évaluer fibre de polyester recyclée est de séparer les vrais compromis du langage marketing.
Pour les usines évaluant une nouvelle source, un mélange pilote de l’ordre de dix à vingt pour cent de contenu recyclé est un point de départ courant. Il permet à l’équipe d’observer le comportement de traitement et la cohérence des nuances sans engager la ligne complète, et génère les données nécessaires pour prendre une décision judicieuse.
Chaque utilisation finale accorde un poids différent aux attributs de la fibre, de sorte que le même matériau peut être spécifié de manières très différentes. Le tableau ci-dessous résume la manière dont les priorités changent d'une application à l'autre.
| Application | Attribut de priorité | Approche fibre typique |
|---|---|---|
| Vêtements de sport tricotés | Transport d'humidité and softness | Denier fin à section profilée |
| Chemise tissée | Stabilité dimensionnelle et poignée lisse | Denier moyen avec faible frisure |
| Chaussettes et bas | Résistance à l'abrasion et récupération | Mélanges avec du fil élastique |
| Lingettes non tissées | Réponse au loft et à la liaison | Longueur constante avec sertissage contrôlé |
| Remplissage et isolation | Récupération groupée après compression | Structures serties ou creuses |
L'implication pratique est que les spécifications doivent partir du produit fini et de ses conditions d'usure plutôt que d'une description dans un catalogue. Une fibre qui fonctionne bien dans un tricot léger peut s'avérer inutile, voire contre-productive, dans un tissu épais où la couverture et la rigidité sont plus importantes.
Une approche structurée réduit le risque de réexécutions coûteuses. La séquence suivante s'est avérée utile pour les équipes techniques qui doivent passer du concept à une spécification de production fiable.
La plupart de ces problèmes partagent une racine commune : une variation qui n’a pas été mesurée. L'établissement de contrôles entrants simples et l'enregistrement des données de processus transforment les défauts intermittents en paramètres gérables.
La longueur de coupe détermine la façon dont les fibres se chevauchent et se lient dans le fil. Les fibres plus longues produisent généralement des fils plus résistants et plus lisses, mais elles nécessitent des machines capables de les manipuler. Les fibres plus courtes donnent plus de cohésion à certains systèmes mais peuvent augmenter la pilosité si la torsion est insuffisante.
Les performances peuvent être comparables lorsque le processus de recyclage et de tri sont bien maîtrisés, mais des différences de ténacité, de couleur et de consistance sont possibles. Les tests d'équivalence sur chaque nouvelle source constituent le moyen le plus fiable de confirmer l'adéquation.
Une fiche technique complète doit inclure le denier, la longueur de coupe et sa distribution, la fréquence de sertissage, la ténacité et l'allongement, les informations sur la teinture et toutes les certifications ou enregistrements de traçabilité pertinents. Les données au niveau du lot ont plus de valeur qu’une seule valeur nominale.
Pas automatiquement. Le bénéfice dépend de la construction du tissu, de la coupe du vêtement et du niveau d'activité du porteur. Dans les tissus denses ou lourds, la différence peut être faible, c'est pourquoi l'effet de mèche doit être vérifié sur le produit fini plutôt que supposé à partir des données sur les fibres.
Les balles doivent être conservées dans un environnement propre et sec avec une température et une humidité stables. Une exposition prolongée à l'humidité ou à la lumière directe du soleil peut affecter la manipulation et la couleur. La rotation selon le principe premier entré, premier sorti est donc une pratique judicieuse pour tout inventaire conservé pendant de longues périodes.
La technologie Emon est disposée à nous rejoindre sincèrement, à coopérer pour les résultats gagnant-gagnant et à créer de la brillance ensemble!
Tel: + 86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Au sud de la 318 National Highway, Miaotou Village, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.